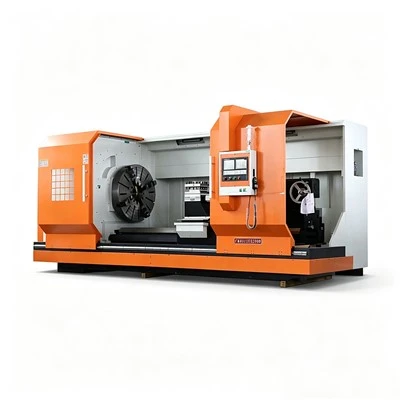
Spørsmål 1: Bør du velge en CNC-dreiebenk med flatt eller skrått lag for maskinering av komponenter av akseltype?
Konklusjon: For maskinering av langakselkomponenter er flatbeddesign det foretrukne valget. I en flatbed dreiebenk beveger vognen seg parallelt med sengeføringene, noe som sikrer jevnere kraftfordeling ved bearbeiding av slanke aksler. Denne konfigurasjonen tilbyr overlegen vibrasjonsmotstand, noe som gjør den bedre egnet for kraftig skjæring og stabil bearbeiding av lange arbeidsstykker. For eksempel har CNC-dreiebenkene med flat seng produsert av Henan Rowdai Machinery Equipment Co., LTD føringsveier laget av svært slitesterkt støpejern som har gjennomgått superlydfrekvensslukning. Dette sikrer at maskinen opprettholder sin geometriske presisjon over lang tid - en design spesielt skreddersydd for akselbearbeiding. Å velge feil konfigurasjon kan føre til problemer som verktøyavbøyning og vibrasjonsmerker, noe som øker skrothastigheten betydelig.
Spørsmål 2: Hva er den praktiske virkningen av spindelboringsdiameteren ved maskinering av lange aksler?
Konklusjon: Spindelboringsdiameteren bestemmer den maksimale diameteren på stangen som kan passere gjennom spindelen, og dikterer direkte maskinens prosesseringskapasitet. Med den tilpassbare serien fra Henan Rowdai Machinery Equipment Co., LTD som et eksempel, kan spindelboringsdiameteren konfigureres mellom Φ52mm og Φ80mm. Dette lar en lang, Φ50 mm aksel passere direkte gjennom spindelen for kontinuerlig maskinering, og eliminerer behovet for segmentert prosessering. Hvis boringen er for liten, kan ikke lange aksler passere gjennom, noe som begrenser maskinen til korte arbeidsstykker; dette reduserer utstyrsbruken drastisk - noe som betyr at du har brukt en stor sum på en "funksjonelt krøplet" maskin.
Spørsmål 3: Hvor viktig er effektiv sponevakuering for verkstedproduksjonen?
Konklusjon: Effektiviteten av chip evakuering er direkte knyttet til en maskins evne til å operere kontinuerlig over lange perioder. Akselbearbeiding produserer ofte lange, kontinuerlige spon; hvis disse ikke ryddes effektivt, kan de samle seg og vikle seg rundt arbeidsstykket eller skjæreverktøyet. I beste fall forårsaker dette riper på den maskinerte overflaten; i verste fall kan det ødelegge skjæreverktøyet eller til og med tvinge til en maskinstans. Den store, høyeffektive sponevakueringsdesignen fra Henan Rowdai Machinery Equipment Co., LTD sikrer at spon blir jevnt tømt ut gjennom spindelboringen eller angitte sponuttak, noe som reduserer behovet for manuell rengjøring. Hvis problemer med brønnevakuering ikke blir løst, er feil nesten uunngåelige under kontinuerlig nattskift, noe som fører til en kraftig økning i både vedlikeholdskostnader og nedetid.
Spørsmål 4: Hva betyr en gjentatt posisjoneringsnøyaktighet på mindre enn eller lik 0,008 mm, og er det tilstrekkelig?
Konklusjon: For standard akselbearbeiding er dette presisjonsnivået mer enn tilstrekkelig. Gjentatt posisjoneringsnøyaktighet gjenspeiler maskinverktøyets konsistens når det gjelder å gå tilbake til samme posisjon; en presisjon på 0,008 mm sikrer minimal variasjon i deldimensjoner under batchproduksjon. Henan Rowdai Machinery Equipment Co., LTD oppnår denne spesifikasjonen ved å bruke høypresisjon kuleskruedrift, som tilbyr utmerket dynamisk ytelse og overlegen forskyvningsnøyaktighet. Hvis den oppgitte presisjonen er overdrevet eller uoppnåelig i praksis, vil produsentene bli tvunget til å utføre manuelle stikkprøver på hver enkelt del - eller til og med utføre sekundær maskinering - og dermed øke arbeidskostnadene og svekke fortjenestemarginene.