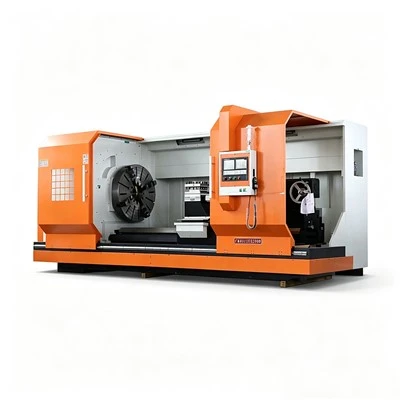
Overflateslipere er en viktig type presisjonsmaskinverktøy i metallbearbeidingsindustrien, mye brukt til å behandle støpeformer, mekaniske deler og høypresisjonsarbeidsstykker. Karakterisert av høy maskineringspresisjon, kraftig drift og kontinuerlige kjøresykluser, krever de strenge standarder for vedlikehold og feilsøking. En vitenskapelig, systematisk tilnærming til vedlikehold og feilsøking forlenger ikke bare maskinens levetid og øker produksjonseffektiviteten, men sikrer også driftssikkerhet. Denne artikkelen gir en detaljert oversikt over hele vedlikeholds- og feilsøkingsprosessen for overflateslipere, dekker utstyrsstruktur, rutinemessig vedlikehold, feiltyper og analyser, feilsøkingstrinn, reparasjonsprosedyrer og ledelsesoptimalisering.
I. Struktur og nøkkelkomponenter til overflateslipere
Overflateslipere består hovedsakelig av følgende komponenter:
Maskinseng og arbeidsbord
Sengen gir stabil støtte til maskinen og krever høy stivhet og slitestyrke.
Arbeidsbordet håndterer fastspenning av arbeidsstykket og bevegelsesoverføring; dens presisjon påvirker maskinkvaliteten direkte.
Spindelsystem
Inkluderer spindelen, motoren, lagrene og slipeskivens monteringsenhet.
Jevn spindeldrift er avgjørende for å sikre maskineringspresisjon og effektivitet.
Slipeskive og dressingsenhet
Slipeskiven utfører materialfjerning (skjæring) på arbeidsstykket.
Dressingsanordningen sikrer at hjuloverflaten er flat og balansert, og forhindrer maskineringsfeil.
Føringsvei og ledeskruesystem
Føringsveier definerer maskinens bevegelsesbaner, mens ledeskruer overfører matebevegelse.
Presisjonen til føringsveier og ledeskruer påvirker direkte posisjonsnøyaktigheten mellom arbeidsbordet og slipeskiven.
Hydraulikk og smøresystemer
Det hydrauliske systemet letter fastklemming av arbeidsstykket og bevegelsen av hjelpeutstyr.
Smøresystemet tilfører smøremiddel til spindellagre, føringsveier og ledningsskruer for å minimere friksjon og slitasje.
Elektrisk kontrollsystem
Kontrollerer maskinens bevegelse, matehastigheter, slipeskivens hastighet og det hydrauliske systemet.
Inkluderer brytere, releer og PLS- eller CNC-systemer.
Ⅱ. Daglige vedlikeholdsmetoder
Sjekk før oppstart
- Sjekk om det er støv, rusk eller olje på sengen, arbeidsbenken, styreskinner og spindel.
- Kontroller at slipeskiven er godt installert og at dressingsanordningen er i normal stand.
- Kontroller oljenivået i smøresystemet for å sikre at oljekretsen er jevn.
- Sjekk hydraulikksystemets trykk og lekkasje.
- Bekreft at det elektriske systemet er normalt og at grensebryteren og nødstoppknappen er tilgjengelige.
Inspeksjon under drift
- Vær oppmerksom på at maskinen fungerer jevnt og kontroller for unormale vibrasjoner eller støy.
- Sjekk slitasjen på slipeskiven for å unngå å påvirke maskineringsnøyaktigheten.
- Overvåk bordbevegelse og matehastighet for å sikre jevn drift.
- Kontroller hydraulikktrykket, smøremiddeltilførselen og kjølevæskestrømmen.
- Rengjøring og inspeksjon etter stans
- Rengjør rusk og støv på overflaten av styreskinnen, arbeidsbenken og slipeskiven.
- Kontroller oljemengden i smøresystemet og temperaturen på lagre og skrue.
- Utfør en visuell inspeksjon av kritiske komponenter som sprekker, slitasje eller løshet.
Ⅲ. Vanlige feiltyper og analyser
Unormal spindel
- Symptomer: Det oppstår krusninger på den bearbeidede overflaten, vibrasjoner øker eller temperaturen stiger.
- Forårsake: Lagerslitasje, utilstrekkelig smøring, ubalansert slipeskive eller feil installasjon.
- Behandling: Skift ut de slitte lagrene, juster installasjonen og balansen til slipeskiven, og sørg for normal smøring.
Arbeidsbenkens styreskinner er slitt eller fast
- Symptomer: Arbeidsbenkens bevegelse er ustabil og det oppstår intermitterende blokkering.
- Grunn: Slitasje på føringsskinnene, smussblokkering eller utilstrekkelig smøring.
- Behandling: Rengjør styreskinnen, fyll på smøreolje eller skift ut styreskinnebøssingen.
Slipeskive sprukket eller ujevnt slitt
- Symptomer: Bearbeidingsmerker eller ujevn skjæring vises på arbeidsstykket.
- Forårsake: Slipeskivemateriale stemmer ikke overens, overbelastningsbehandling eller feil påkledning.
- Behandling: Bytt ut slipeskiven, trim overflaten av slipeskiven og juster slipeparameterne.
Hydraulisk systemfeil
- Symptomer: Arbeidsstykket er ikke fastklemt, den hydrauliske handlingen er langsom eller trykket er unormalt.
- Forårsake: Utilstrekkelig hydraulikkolje, blokkerte rørledninger eller skadede hydrauliske komponenter.
- Behandling: fyll på hydraulikkolje, rengjør rørledninger, tilbakeslagsventiler og hydraulikkpumper.
Unormal elektrisk kontroll
- Symptomer: Maskinverktøyet kan ikke startes, kontrollsystemet alarmerer eller handlingen mislykkes.
- Grunn: aldringskrets, relé- eller bryterfeil, CNC-systemfeil.
- Behandling: Kontroller den elektriske kretsen, reparer eller bytt ut skadede komponenter, og eliminer alarmfeilen.
IV. Feilsøkingsprosess
Innledende observasjon
Identifiser områder med unormalitet - som støykilder, vibrasjonspunkter eller væskelekkasjer - ved å lytte, se og berøre.
Komponent-for-komponent inspeksjon
Inspiser spesifikke systemer sekvensielt: spindel, slipeskive, føringsveier, arbeidsbord, hydraulikksystem og elektrisk system.
Bruk manuell drift eller testkjøringer med lav hastighet for å finne feilstedet.
Funksjonell testing
Test mistenkte komponenter individuelt (f.eks. rotering av slipeskiven, flytting av arbeidsbordet eller test av hydraulisk klemtrykk).
Dataregistrering og analyse
Registrer parametere som lagertemperatur, vibrasjonsnivåer, matehastighet og strøm; analysere årsakene til eventuelle abnormiteter.
V. Reparasjons- og utbedringstrinn
Avslutning og strømfrakobling
Koble fra strøm- og hydraulikkforsyningen før vedlikehold for å sikre sikkerheten.
Demontering og inspeksjon
Fjern slitte eller unormale komponenter (f.eks. slipeskive, lagre, blyskruer eller hydrauliske deler) i henhold til bruksanvisningen.
Inspiser deler for slitasje, sprekker og gjengeskader.
Reparasjon og utskifting
Skift ut sterkt slitte eller skadede slipeskiver, lagre, føringsbøssinger eller hydrauliske komponenter.
Overlakk eller juster deler med mindre skader for å sikre presisjon i installasjonen.
Montering og igangkjøring
Sørg for riktig balanse og klaringer under installasjonen; juster slipeskivebalansen og arbeidsbordets bevegelse.
Utfør en testkjøring uten belastning for å sjekke jevne maskinbevegelser og støynivåer.
Gjennomfør en lastet testkjøring for å observere maskineringsresultater og presisjon.
Opptak og arkivering
Dokumenter årsaken til feilen, løsningsmetoden, byttet deler og vedlikeholdstid.
Oppdater utstyrsvedlikeholdsposter for å tjene som referanse for fremtidig vedlikehold.
VI. Anbefalinger for optimalisering av utstyrsstyring
Etablere omfattende journalhåndtering
Logg brukstid, vedlikehold, feil og reparasjonshistorikk for hver overflatesliper.
Analyser data for å formulere vitenskapelige vedlikeholdsplaner og sykluser for utskifting av deler.
Gjennomføre regelmessig operatøropplæring
Sørg for kjennskap til maskinstruktur, daglig vedlikehold, feilsøking og sikkerhetsprotokoller.
Øk operatørenes bevissthet om utstyrshåndtering og deres ferdighetsnivåer.
Implementer intelligent overvåking
Installer overvåkings- og alarmsystemer for temperatur, vibrasjon og smøring for å muliggjøre overvåking av maskinstatus i sanntid.
Oppdag avvik tidlig for å redusere risikoen for plutselige sammenbrudd.
Periodisk vedlikehold og optimalisering
En kombinasjon av rutinemessig pleie, ukentlige og månedlige inspeksjoner og årlige overhalinger sikrer langsiktig, stabil drift av verktøymaskinen.
Maskineringspresisjon og effektivitet forbedres ved å optimalisere slipeskivens materialer, armaturets design og maskineringsparametere.
VII. Konklusjon
Det omfattende systemet for vedlikehold og feilsøking av overflatesliper omfatter rutinemessig vedlikehold, inspeksjoner, feilanalyse, diagnostiske metoder og reparasjonsprosedyrer. Dens kjernemål er å sikre stabil utstyrsdrift, forbedre maskineringspresisjon, forlenge maskinens levetid, redusere feilfrekvensen og garantere driftssikkerhet. Gjennom vitenskapelig utstyrsstyring-integrerende journalføring, opplæring, intelligent overvåking og optimaliseringsstrategier kan langsiktig effektiv, stabil og sikker utstyrsdrift oppnås, noe som gir et solid grunnlag for produksjonseffektivitet og produktkvalitet.